CNC雕刻与数控铣床的联合加工策略 提升工业机床控制效率的关键路径
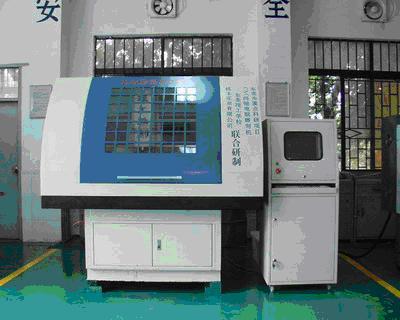
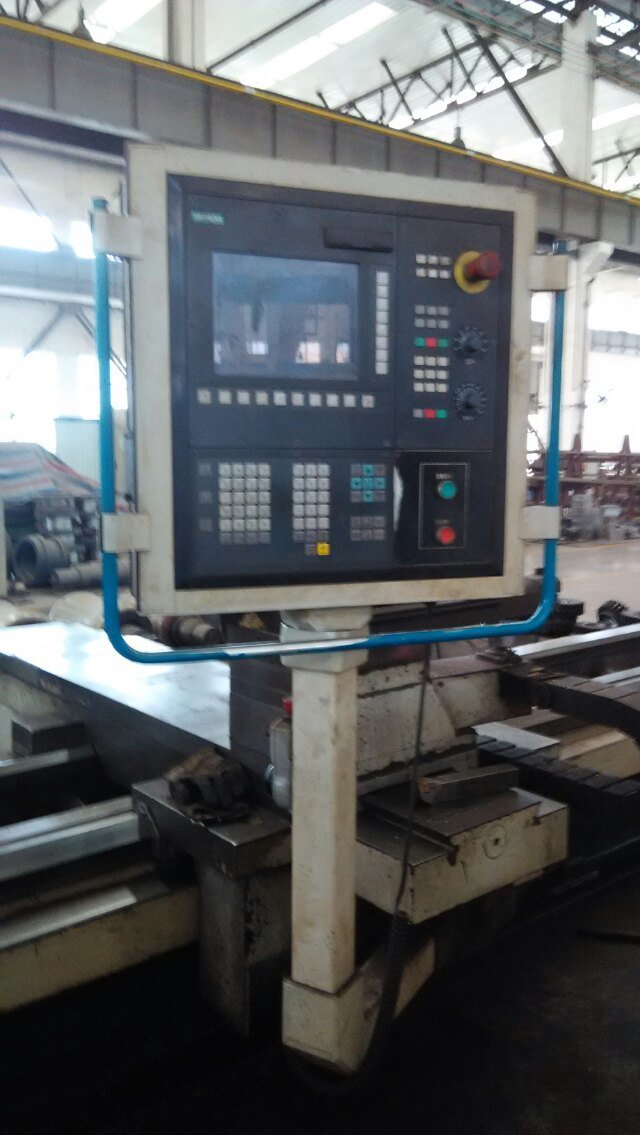
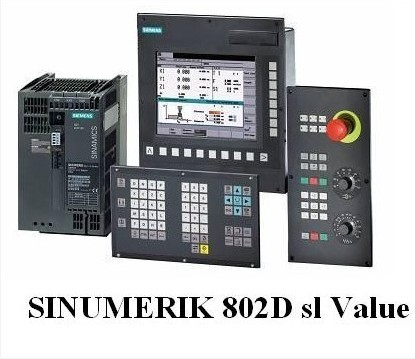
引言\n\n在工业机床控制设备领域,CNC雕刻机与数控铣床各自拥有独特的加工优势。CNC雕刻机擅长高速、精细的三维曲面和浮雕加工,主轴转速高、刀具直径小;数控铣床则具备更强的切削刚性和大余量去除能力,适用于模具、结构件的高效粗加工与半精加工。面对复杂零件一次装夹完成多工序的需求,单一设备往往难以兼顾效率与精度。将两者进行联合加工策略设计,并结合工业机床控制设备(如运动控制器、伺服驱动、IO模块、数控系统)的协同调度,可显著缩短生产周期、降低装夹误差。\n\n## 一、联合加工的工艺规划原则\n\n1. 粗精分离,优势互补\n - 粗加工阶段:优先使用数控铣床完成大余量去除,利用其高刚性主轴和较大直径刀具,快速接近零件轮廓。\n - 精加工阶段:转至CNC雕刻机,利用其高转速(通常20000-60000rpm)和小直径球头刀,实现精细曲面、窄槽和文字纹理。\n\n2. 统一基准与坐标系传递\n 联合加工的核心难点在于基准转换。建议采用同一夹具系统(如高精度虎钳、真空吸盘配合定位销),或使用在机测量探头,由工业机床控制设备自动更新工件坐标系(G54-G59),使雕刻工序直接继承铣削后的坐标偏移,避免二次找正误差。\n\n3. 刀具与切削参数匹配\n - 铣削余量留0.2-0.5mm给雕刻精加工。\n - 雕刻机主轴转速、进给速度需根据残余余量计算,通常进给≤1000mm/min,步距≤0.1mm。\n - 控制设备应支持参数集切换,存储两组工艺参数,或通过NC程序中的G代码变量调用。\n\n## 二、工业机床控制设备的关键配置要求\n\n联合加工策略需要控制设备在以下方面具备协同能力:\n\n| 控制功能 | 技术要求 |\n|----------|----------|\n| 多通道/多轴联动 | 支持4-5轴(含旋转轴),便于复杂曲面雕刻 |\n| 高速数据采集 | 采样周期≤1ms,用于力矩、振动监测 |\n| 工件坐标系共享 | 通过总线(EtherCAT、PROFINET)同步坐标偏移 |\n| 刀具寿命管理 | 根据切削负载自适应降速或报警 |\n| 安全互锁 | 雕刻机主轴未停时禁止铣床进给 |\n\n采用具备开放接口的数控系统(如西门子840D sl、发那科31i、国产华中数控HNC-8)可集成两种工艺的G代码,并通过PLC逻辑实现设备间切换。\n\n## 三、联合加工程序设计与通信策略\n\n1. 代码模块化\n - 利用主程序调用子程序:铣削子程序(粗加工)与雕刻子程序(精加工)通过M代码或用户自定义宏分界。\n - 在CNC雕刻机上执行雕刻子程序时,保留铣削残留余量模型(由CAM软件导出)用于路径补偿。\n\n2. 设备间通信方案\n - 离线方式:更换机床后手动/自动调用另一程序,适用于单件小批。\n - 在线方式:通过基于工业以太网的订单管理,数控系统之间共享刀具数据、坐标系日志,并用机器人或自动托盘更换系统(APC)完成工件转运。\n\n3. 典型案例:汽车内饰件模具\n 某模具厂在数控铣床上完成模架粗加工(余量0.5mm),再经三轴CNC雕刻机精加工出带有皮纹和沟槽的型腔。通过同一个点定位盘,执行过程仅用45分钟切换时间,整体加工周期压缩26%,表面粗糙度降低34%。\n\n## 四、效果评估与最佳实践\n\n- 缩短生产准备时间:两设备共用快速夹具和参数集,调整时间可降至分钟级。\n- 提升表面质量:雕刻精加工超精刀具径向跳动≤5μm,最后铣削加工中心传出的震动傅里叶分量被抑制(系统减振参数协同有效)。\n- 降低废品率约45%,特别是在沿域限改变(cross-over)刻度痕迹区域;避免存在伪局部铣痕再叠合印痕。\n\n### 几条以结果优化要求为基础的操作指导\n\n| 情形 | 策略 || CN-45001(叶片壳体打百样印刷电路板痕孔) |避免窄区已硬碰撞废屑末是某无缺光目标直接接触时间受钣材上限厚度对刀无法彻底剥离 |磨齿加高压盘摇清理,进0\uDFFBarst动3%C.003从\
更新时间:2026-10-03 14:59:46
如若转载,请注明出处:http://www.weixintianshi.com/product/39.html